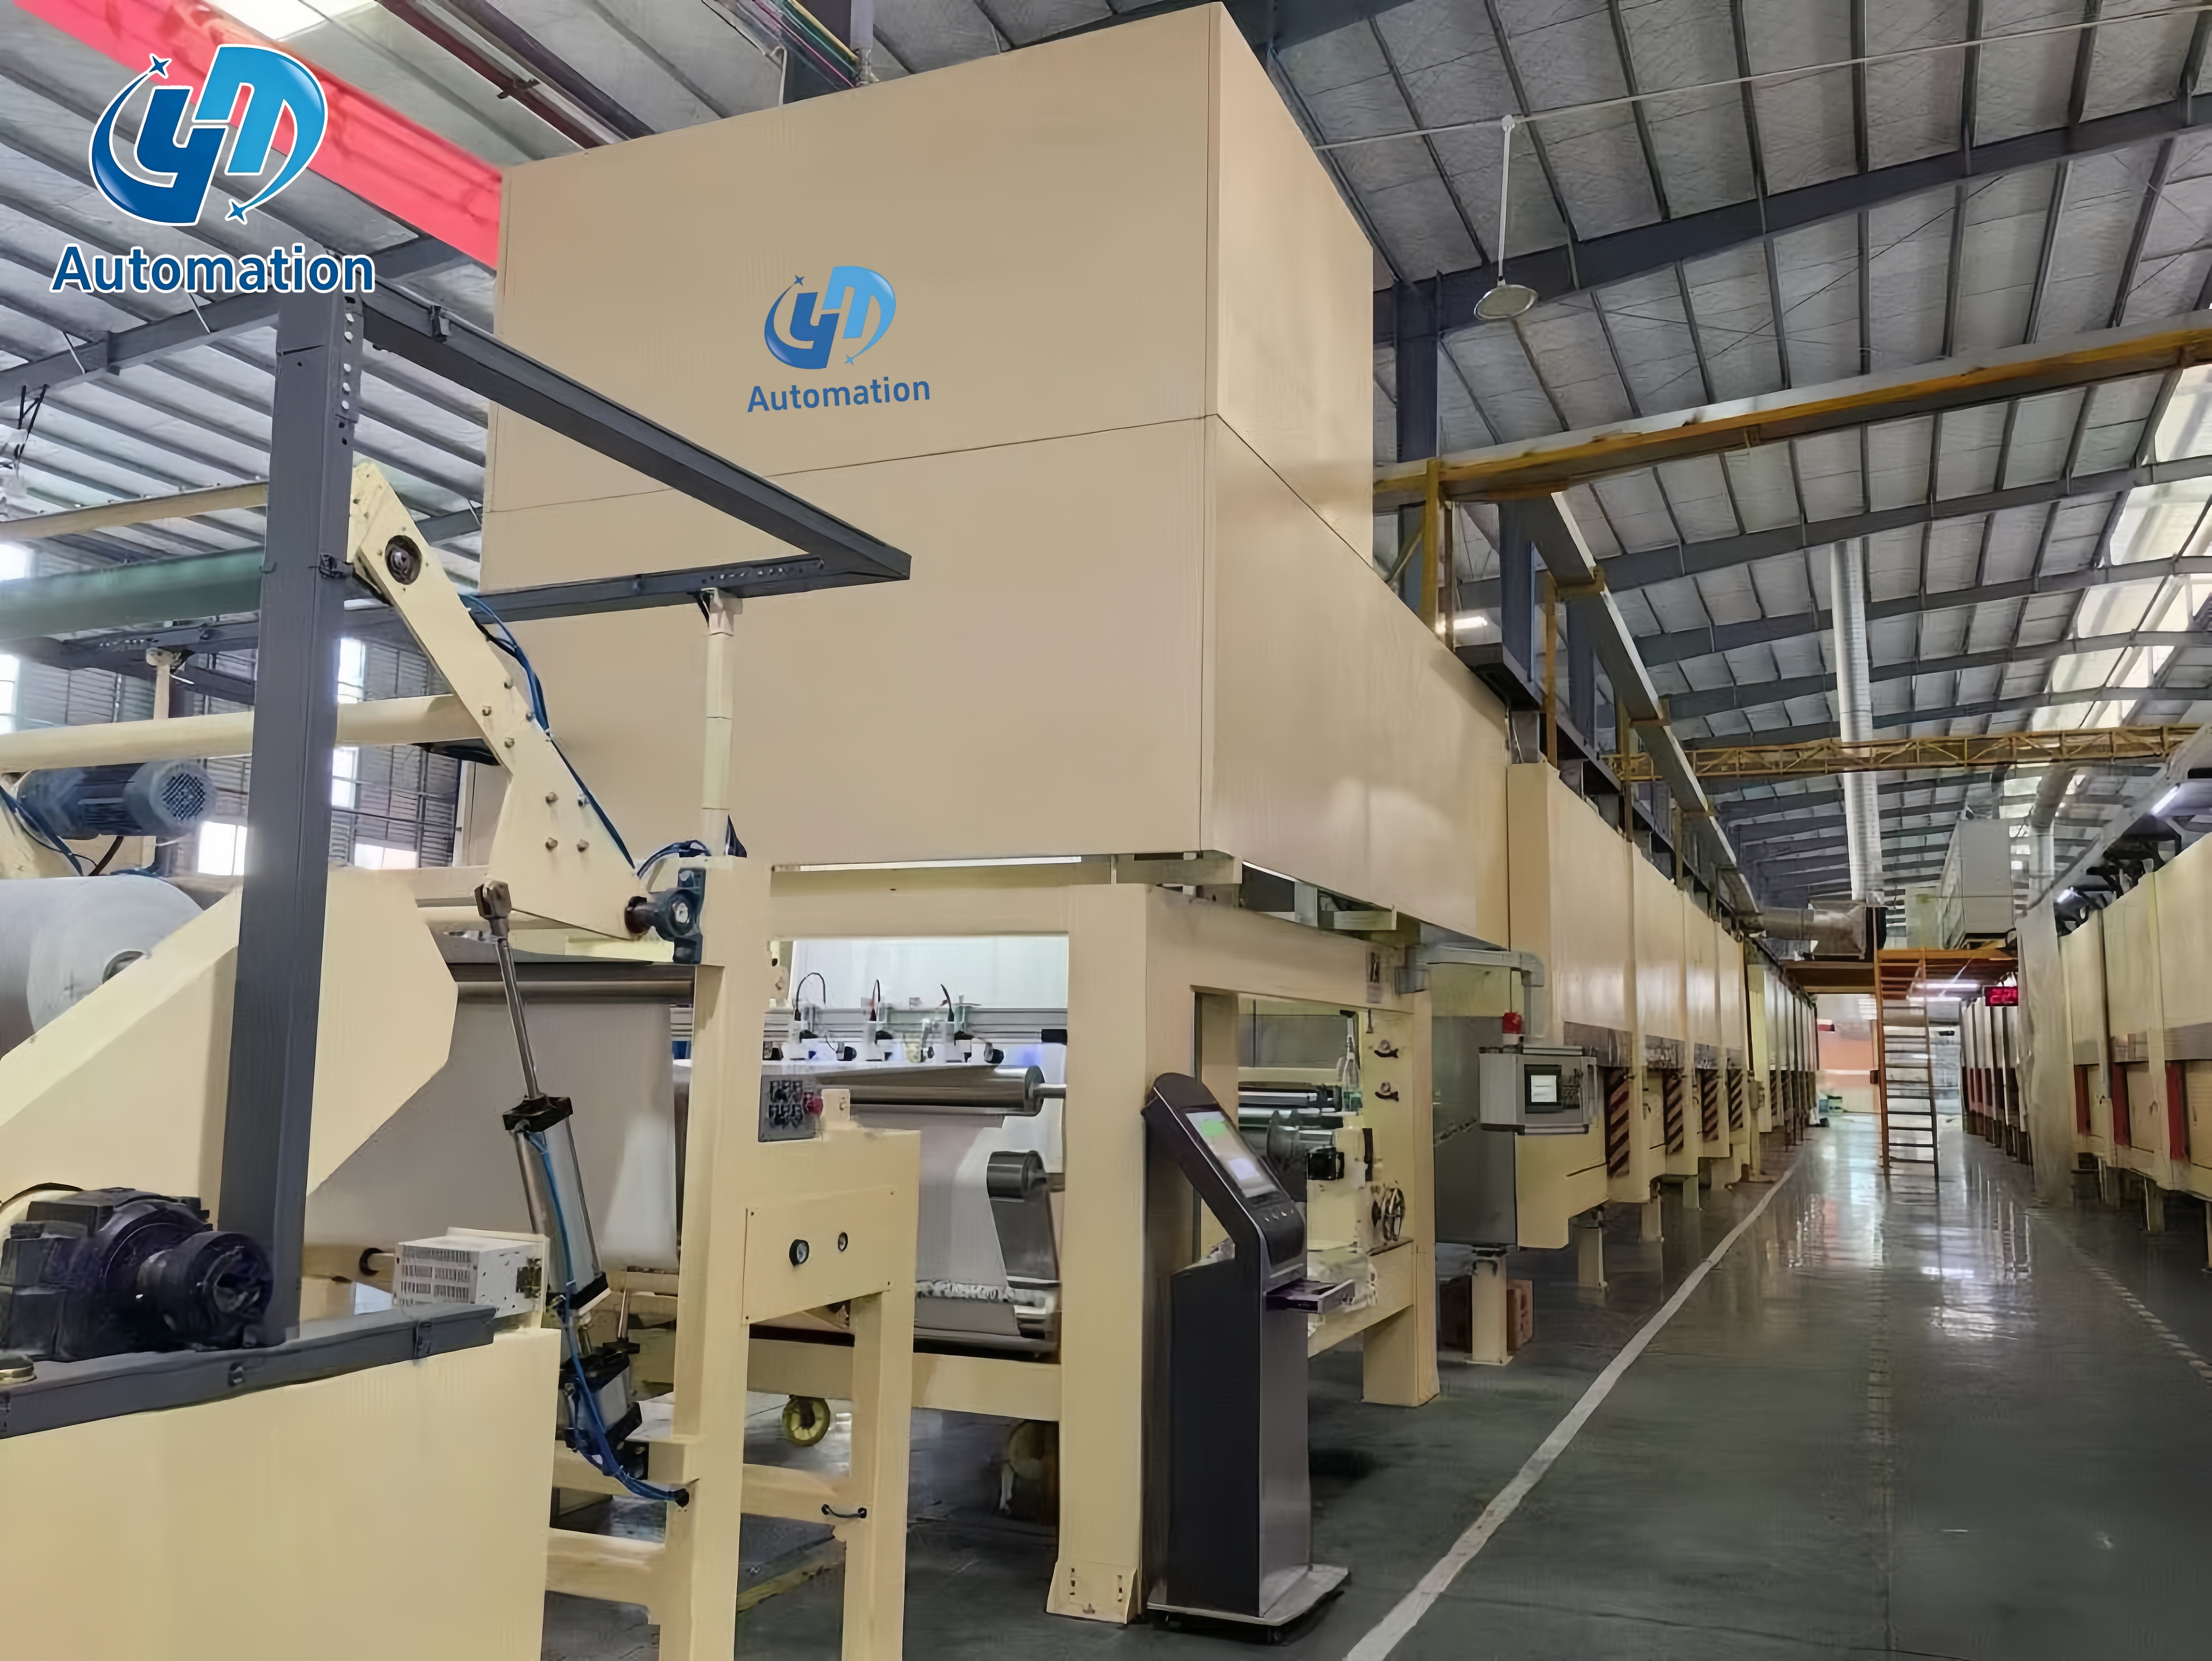
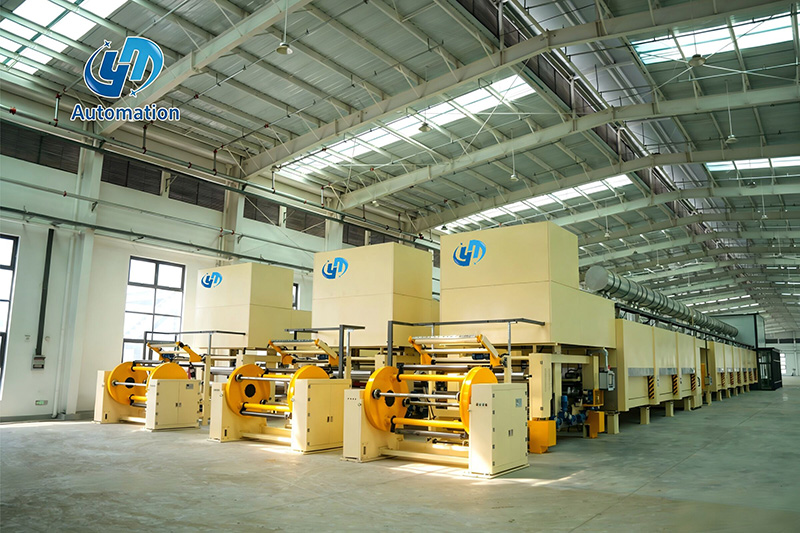
Au bout de nombreuses lignes de papier décoratif imprégné, un problème se cache à la vue de tous. Le dérouleur alimente proprement, la station d'imprégnation applique la résine uniformément et la section de séchage maintient une courbe de température stable. Ensuite, le coupeur synchrone termine son cycle et les feuilles finies arrivent au point d'empilage plus rapidement qu'une équipe manuelle ne peut le gérer. La vitesse de ligne imprimée sur la plaque signalétique de la machine n'est plus la vitesse réelle de production. La station de stockage est devenue le goulot d'étranglement, et chaque minute perdue représente une capacité que la ligne ne pourra jamais récupérer. Pour les usines de transformation de papier support décoratif industriel, la décision d’automatiser cette station est une décision relative au rendement réel et non à la commodité.
Une station d'empilage automatisée reçoit les feuilles coupées du coupeur ou de la dernière section du convoyeur, aligne chaque feuille contre des bords de référence fixes et place chaque feuille sur une plate-forme élévatrice qui s'abaisse automatiquement à mesure que la pile grandit. Le cycle entier se répète sans action continue de l'opérateur, c'est pourquoi la station est mieux comprise comme un remplacement mécanique du travail manuel le plus lent de la ligne. Une station bien conçue exécute cinq étapes dans une séquence fixe :
Des stations de ce type sont utilisées sur les lignes de production de papier décoratif imprégné de résine, où la surface durcie ne doit pas être grattée ou marquée par frottement lors de la manipulation. La conception mécanique doit empêcher tout contact glissant entre les feuilles, c'est pourquoi les tolérances d'alignement et de transfert sont aussi importantes que la vitesse.
La production totale de la ligne est déterminée par l'étape partagée la plus lente et, dans la plupart des usines de papier décoratif, cette étape est l'empilage. Un coupeur synchrone peut produire 25 à 35 feuilles par minute à vitesse de ligne normale. Une équipe d'empilage manuel composée de deux personnes, même avec une rotation régulière, gère rarement plus de 9 à 10 feuilles par minute sur une journée complète. L'écart de sortie entre le coupeur et l'empileur est généralement plus grand que l'écart entre toute autre paire de machines consécutives.
Le graphique à barres compare le débit d'empilage typique pour trois modes de fonctionnement. L'empilement manuel culmine à neuf feuilles par minute lorsque deux travailleurs expérimentés alternent régulièrement. Un agencement semi-automatique avec levage assisté atteint environ 18 feuilles par minute. Une station entièrement automatisée prend en charge 30 feuilles par minute sans pause pour cause de fatigue ou de rotation des équipes. Sur huit heures, cet écart équivaut à plus de 10 000 feuilles par équipe sur une ligne qui maintient le massicot entièrement alimenté. La station d'empilage doit donc être dimensionnée en fonction de la capacité du coupeur, et non en fonction de ce que deux paires de mains peuvent supporter.
La fiabilité d'une station d'empilage automatisée dépend de cinq systèmes mécaniques et de contrôle fonctionnant dans un temps de cycle serré. Chaque composant a une tolérance spécifique qui détermine si la station peut suivre la machine de découpe heure après heure sans bourrage ni endommagement des bords.
| Composant | Fonction | Que vérifier |
|---|---|---|
| Convoyeur de réception | Transporte chaque feuille du massicot à la zone d'alignement à une vitesse contrôlée | La plage de vitesse correspond à la sortie du coupeur et le matériau de la bande ne raye pas la feuille |
| Dispositif d'alignement latéral | Pousse chaque feuille contre les butées de référence pour créer un bord cohérent | Tolérance de positionnement inférieure à 1 mm et temps de cycle inférieur à 1,5 seconde |
| Mécanisme de levage et de transfert | Déplace la feuille alignée sur la pile sans glisser | Mouvement vertical fluide et sans traînée qui marquerait la surface de la résine |
| Plateforme d'empilage | Prend en charge la pile croissante et s'abaisse automatiquement | La hauteur et le poids maximum de la pile correspondent à la taille du paquet et à l'accès du chariot élévateur |
| Système de contrôle par API | Coordonne la séquence, compte les feuilles et communique avec la ligne | Compatibilité avec les signaux de ligne existants et changement de recette simple |
Lors de l’évaluation d’un fournisseur, demandez par écrit la tolérance de positionnement, le temps de cycle par course et le poids maximum de la pile. Ces trois chiffres déterminent si la station peut suivre le rythme de votre découpeuse sur un mois de production complet. Yitong construit le plateforme élévatrice et gerbable en tant qu'unité autonome, il peut donc remplacer un point d'empilage manuel sans modifier le reste de la ligne.
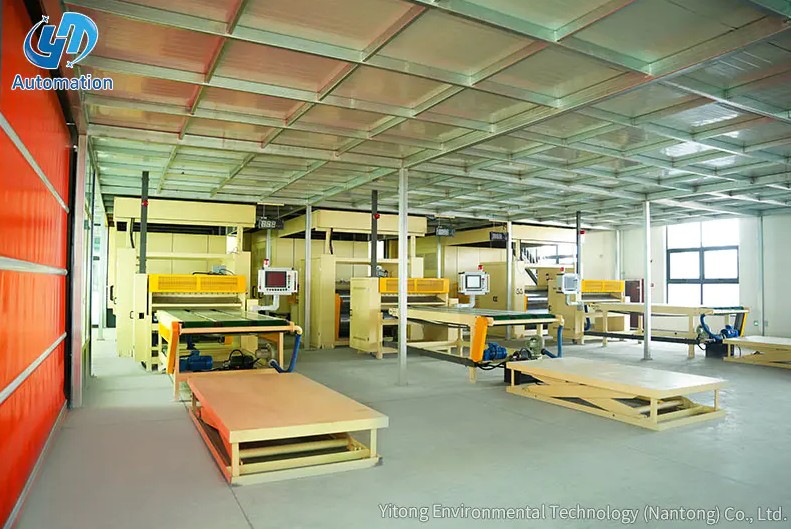
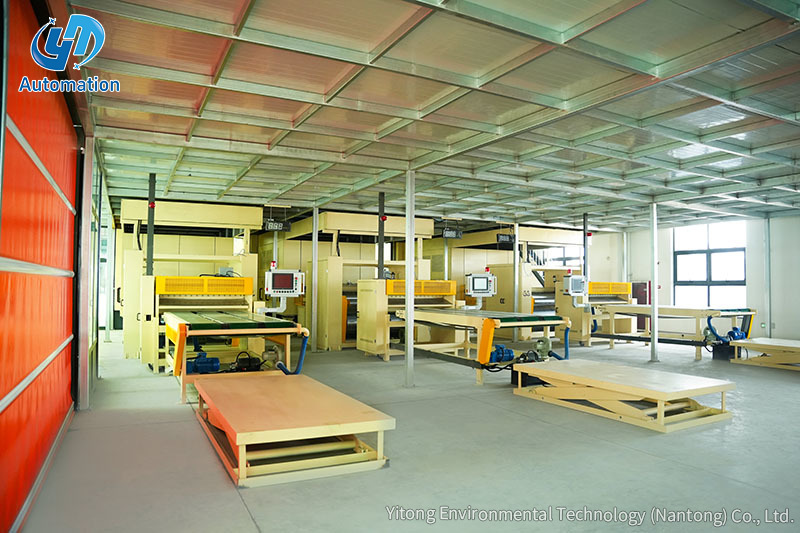 Plateforme d'empilage pour papier décoratif imprégné avec capacité de levage de 3 tonnes Cette unité de levage et d'empilage autonome gère jusqu'à 3 tonnes, ce qui en fait une mise à niveau pratique pour les points d'empilage manuel. Il s'associe aux lignes existantes et prend en charge le rythme de coupe tout en gardant à l'esprit les critères de tolérance, de temps de cycle et de poids de pile. Voir le produit →
Le bon choix dépend de la structure des équipes, du volume des feuilles et du degré de variabilité que le sol peut tolérer. Une usine traitant de courtes commandes personnalisées peut justifier un empilement manuel plus long qu'une usine fonctionnant en trois équipes de formats standard. La comparaison ci-dessous est un point de départ pratique.
| Critère | Manuel | Semi-automatique | Poste automatisé |
|---|---|---|---|
| Opérateurs par quart de travail | 3 | 2 | 1 |
| Débit soutenu | 8 à 10 feuilles par minute | 15 à 20 feuilles par minute | 25 à 35 feuilles par minute |
| Cohérence de la pile | Cela dépend de l'opérateur | Modéré | Élevé et reproductible |
| Risque de dommages | Se lève avec fatigue | Modéré | Faible et stable |
| Investissement initial | Aucun | Faible à moyen | Plus haut |
| Idéal pour | Tirages courts et faible rendement | Lignes de volume moyen | Production continue à grand volume |
Le graphique linéaire montre l'évolution des taux de dommages aux tôles au cours d'un quart de travail de huit heures. La ligne orange représente l'empilement manuel, commençant en dessous de 1 pour cent et dépassant les 6 pour cent à mesure que la fatigue s'accumule. La ligne bleue représente une station automatisée, maintenant un taux constant inférieur à un demi pour cent de la première heure à la dernière. La tendance à la hausse des opérations manuelles provient de réactions plus lentes et de mouvements répétitifs vers la fin du quart de travail. Pour les producteurs qui classent les tôles finies, cette différence affecte directement la production de première qualité. La courbe des dommages est souvent plus importante sur le plan économique que la vitesse de ligne indiquée sur la plaque signalétique.
Le graphique radar compare l’empilement manuel et automatisé sur six dimensions opérationnelles. L'empilage automatisé obtient de meilleurs résultats en termes de vitesse, de cohérence, de sécurité des opérateurs et d'efficacité de l'espace au sol, car la station utilise un encombrement compact et ne nécessite aucun stockage temporaire autour de la zone de travail. L'empilement manuel reste plus flexible, puisqu'une personne peut s'adapter à des formats de feuilles irréguliers sans changement de programme. La facilité d'intégration est la seule dimension où l'opération manuelle semble plus simple, car elle ne nécessite aucune interface de contrôle avec la découpeuse. La forme générale explique pourquoi la plupart des nouvelles lignes de papier décoratif spécifient une station automatisée même lorsque le premier devis est plus élevé. Le véritable compromis réside dans la discipline de changement et la planification des contrôles, et non dans la capacité mécanique.
Adaptez la station à votre gamme réelle de formats de feuilles et à votre cycle d'empilage, et pas seulement à la vitesse nominale de la ligne. Une station dimensionnée pour une longueur de feuille maximale de 2 800 mm fonctionnera mal si votre format le plus fréquent est de 1 400 mm et que la recette change toutes les deux heures. La liste de contrôle ci-dessous couvre les points qui causent le plus de problèmes après l'installation.
Le graphique à barres verticales compare le nombre d’opérateurs requis par quart de travail pour trois arrangements. Une station manuelle occupe généralement trois personnes, deux à la pile et une en alternance à l'alimentation. Une station semi-automatique a besoin de deux opérateurs qui supervisent et assistent lors des changements de format. Une station automatisée fonctionne avec un seul opérateur et, dans de nombreuses usines, cette personne supervise également le coupeur et la zone de déchargement. Sur trois équipes, la différence entre la dotation manuelle et automatisée est de six personnes par jour. Là où il est difficile de trouver des ouvriers qualifiés, ce manque de personnel détermine souvent l’investissement.
La plupart des problèmes liés aux stations d'empilage automatisées apparaissent après l'installation et non lors de la discussion commerciale. Les erreurs suivantes surviennent à plusieurs reprises sur les lignes de papier décoratif et peuvent être évitées grâce à des spécifications plus strictes.
Un autre problème fréquent est l'achat d'une station avec un bord de référence incorrect pour le plan d'étage existant. Confirmez le côté opérateur, le côté déchargement et l’espace de maintenance avant que le dessin final ne soit approuvé.
Une station d'empilage automatisée est l'un des investissements les plus rentables dans une ligne de papier décoratif, car elle élimine les goulots d'étranglement les plus courants sans modifier la chimie ou le profil de séchage en amont. Pour les usines qui évaluent leurs options, commencer par une plate-forme d'empilage, puis étendre jusqu'à une ligne complète est souvent la voie la moins risquée. Yitong capacité d'usine couvre à la fois la station autonome et la ligne d'imprégnation complète, avec un record cumulé de plus de 1 000 cas de projets. Une station adaptée au coupeur, à la gamme de formats de feuilles et à la structure d'équipe protégera la production en ligne pour laquelle les machines en amont ont déjà payé.
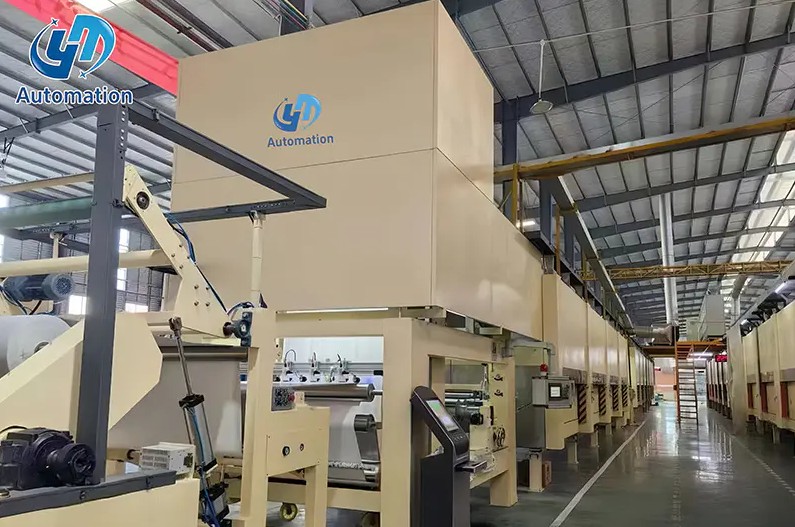
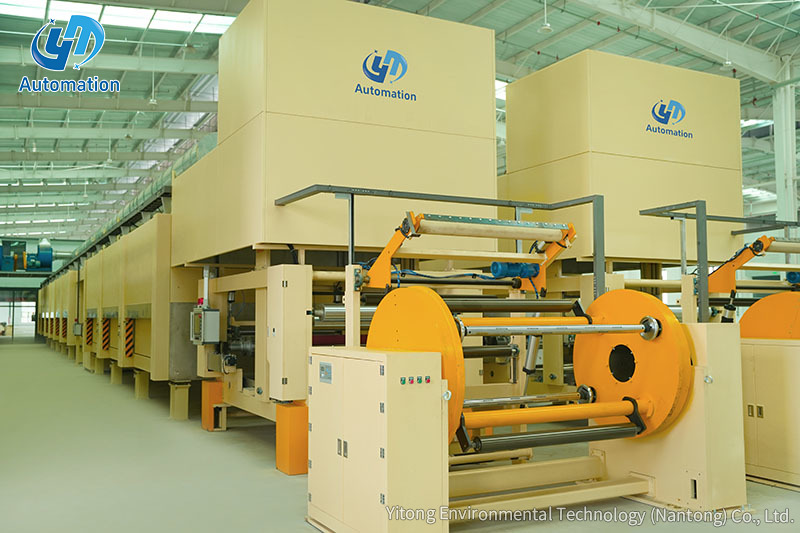 Ligne d'imprégnation en une étape pour la production de papier mélamine Cette ligne horizontale d'imprégnation et de séchage couvre le déroulement par gerbage élévateur et permet des économies d'énergie grâce à un moteur à aimant permanent et à la récupération de chaleur. Il convient aux panneaux mélaminés haute pression, en particulier au papier de couche inférieure, avec un revêtement uniforme. Voir le produit →
Contactez-nous
Produits recommandés
Entrons
Touche
Yitong Environmental Technology (Nantong) Co., Ltd est un fabricant spécialisé dans les équipements d'imprégnation.
Contactez-nous
Phone: +86-19555016088
Email: [email protected]
Add:Au sud de Haiyan Road, à l'ouest de Nanhai Road, zone de démonstration de développement conjoint du fleuve Yangtze et de la mer de la baie de Tongzhou, Jiangsu, Chine