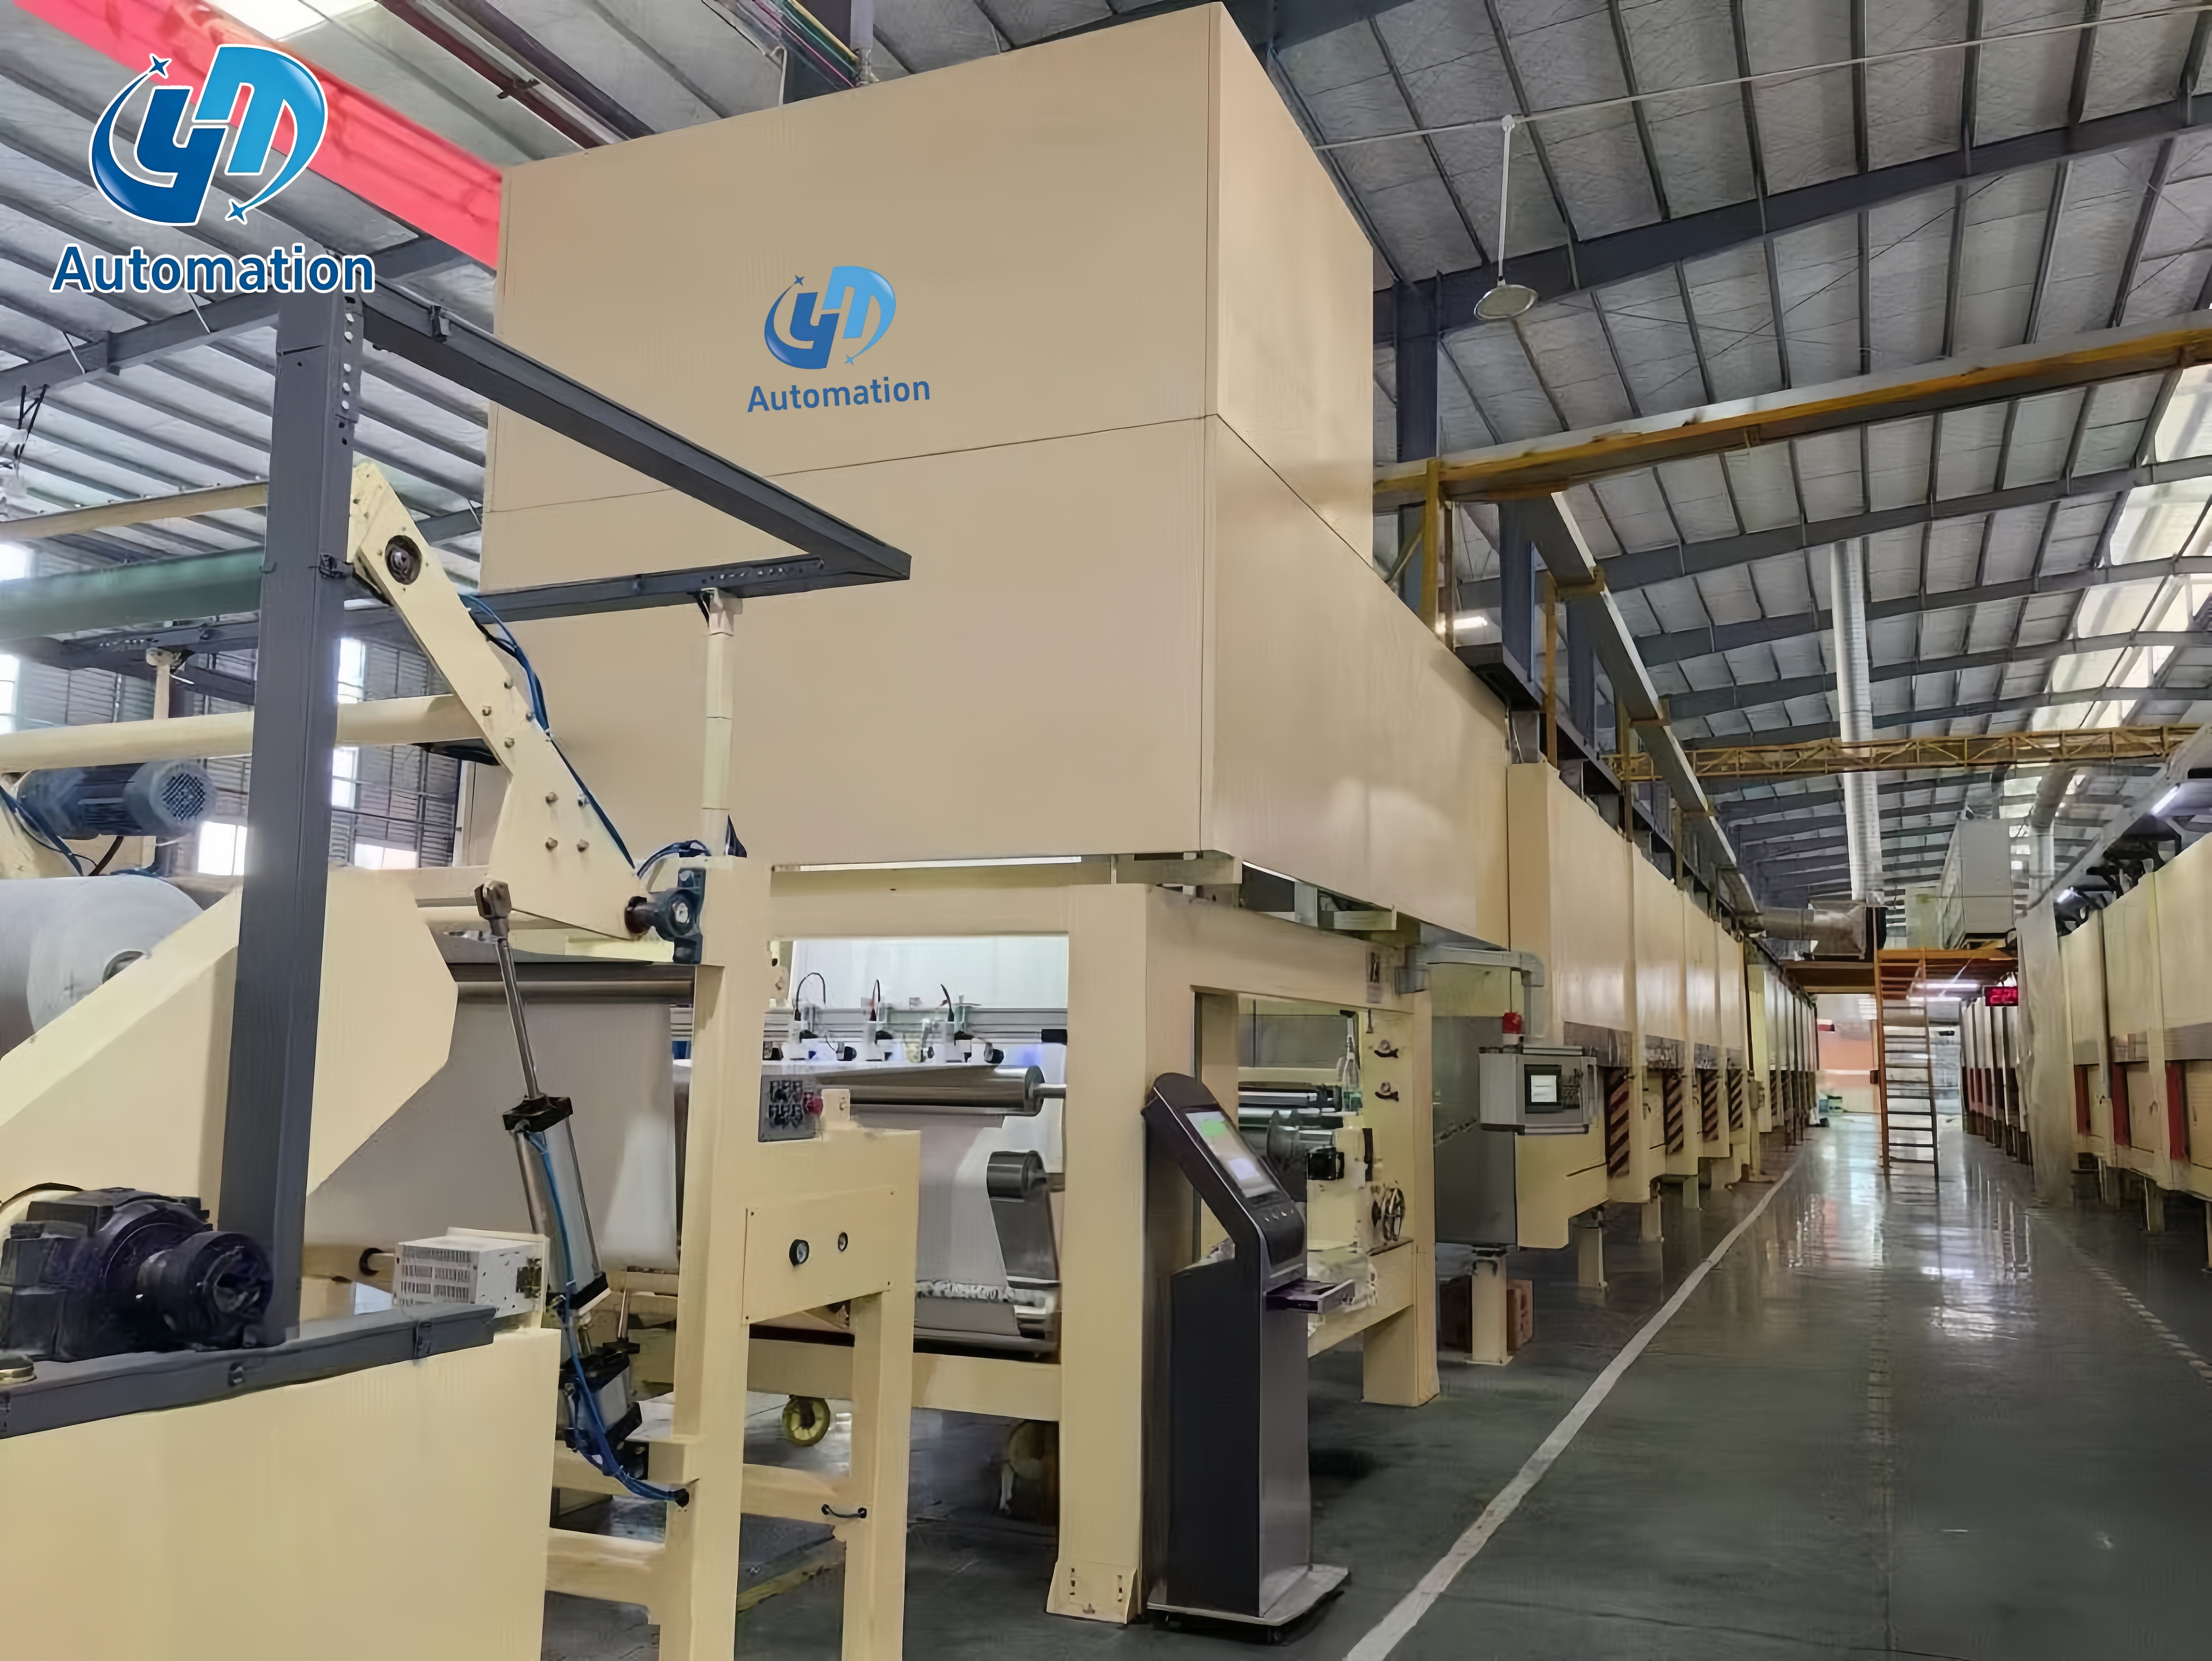
Imaginez une ligne d’imprégnation à grande vitesse fonctionnant en continu pendant deux équipes. La bobine de déroulement se vide, le papier est saturé et couché, et les étuves font leur travail. La feuille finie atteint ensuite la fin de la ligne, où une pile doit être formée rapidement, uniformément et sans endommager les bords. C'est à ce moment-là qu'un système d'empilage automatisé décide si l'ensemble de la ligne peut tenir le rendement promis.
La conclusion est simple : l'automatisation doit être évaluée lorsque la vitesse de la ligne dépasse le rythme confortable de la manutention manuelle, car le désalignement des piles et le levage répétitif sont des sources courantes de pertes de production ultérieures. Les sections ci-dessous couvrent la séquence de travail, les choix de composants, les indicateurs de performance et les considérations d'intégration. Chaque section utilise des données de production typiques pour rendre la comparaison plus concrète.
Un système d'empilage automatisé est une unité programmable qui reçoit des panneaux ou des feuilles d'un convoyeur d'alimentation et les place dans une pile, une palette ou un magasin bien rangé. Il peut s'agir d'un portique avec des palonniers à vide, d'un robot monocolonne avec une pince ou d'une plate-forme élévatrice coopérant avec un convoyeur. Le fil conducteur est que la séquence est contrôlée par un automate ou un contrôleur industriel, et non par un opérateur. Le système utilise des capteurs pour détecter le matériau, un mécanisme de positionnement pour le déplacer et un contrôleur pour coordonner le mouvement avec la ligne en amont. Ces systèmes sont utilisés partout où des produits plats doivent être empilés rapidement sans endommager leur surface.
La séquence de fonctionnement suit le même modèle logique sur presque toutes les machines. Un capteur situé à l'entrée détecte le bord d'attaque et la largeur de la feuille. Le contrôleur calcule ensuite la position cible sur la base du modèle de pile prédéfini. Le système d'aspiration ou de préhension soulève la feuille et l'axe mobile la transporte jusqu'au point de chute. Le modèle est maintenu en ajustant le point de dépôt pour chaque cycle. Enfin, la mesure de la hauteur de la pile est vérifiée après un nombre prédéfini de pièces.
Le timing est critique. Si le contrôleur attend trop longtemps entre les cycles, la ligne amont s'arrête. Si elle se déplace trop vite, la feuille peut osciller et atterrir en décalage. C'est pourquoi la rigidité du cadre, la zone d'adhérence et le profil d'accélération comptent autant que la vitesse maximale.
Différentes vitesses de ligne, tailles de panneaux et dispositions au sol conduisent à différentes configurations. Le bon choix ne dépend pas de la préférence de la marque, mais plutôt de la configuration cinématique offrant le cycle le plus court à un coût acceptable. Le tableau ci-dessous compare les types les plus courants trouvés dans les lignes de traitement du carton et du papier.
| Type de système | Mouvement de l'axe principal | Application typique | Plage de temps de cycle |
|---|---|---|---|
| Gerbeur de panneaux de type portique | Axes aériens X et Z | Panneaux larges, planches de meubles | 12-18s par cycle |
| Palettiseur robot monocolonne | Bras rotatif avec pince | Espaces compacts et motifs variés | 15-25s par cycle |
| Plateforme élévatrice et gerbable | Ascenseur vertical et convoyeur | Piles de papier décoratif, lignes d'imprégnation | 20-35s par cycle |
| Empileur sur convoyeur | Transfert horizontal avec trémie à tas | Feuilles légères et lignes continues | 25-45s par cycle |
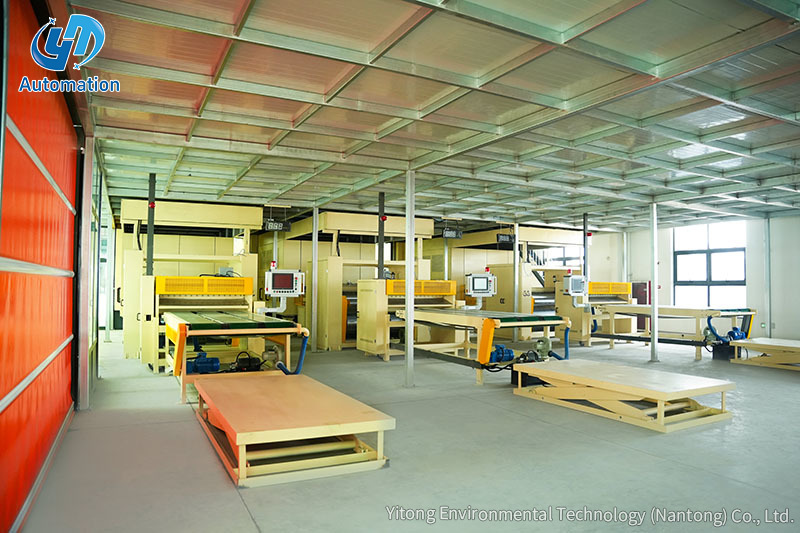 Plate-forme d'empilage d'une capacité de 3 tonnes pour les lignes de papier décoratif Cet empileur de type plate-forme se présente comme un choix pratique pour les lignes de papier décoratif, offrant une capacité de levage de 3 tonnes qui permet une intégration plus simple avec les systèmes de production existants contrôlés par PLC. Voir le produit →
Lorsque l’on compare les types, la vitesse nominale n’est qu’un point de départ. Le temps de cycle réel dépend du poids de la feuille, de la fiabilité de la préhension et de la rapidité avec laquelle l'automate peut communiquer avec le sécheur ou le coupeur en amont. Un empileur de type plateforme devient souvent le premier choix pour le papier décoratif car il est plus simple à intégrer. Si la gamme de produits évolue ultérieurement vers des planches plus grandes, un système de portique peut devenir une meilleure option à long terme.
Une fois que vous connaissez le schéma de mouvement, l’étape suivante consiste à comparer les chiffres plutôt que les photos du catalogue. Trois paramètres ont l'effet le plus important sur la productivité : le temps de cycle par feuille, la qualité de la pile à pleine hauteur et le niveau d'attention requis de l'opérateur. Le tableau ci-dessous montre les performances indexées typiques lorsqu'un empileur automatisé de type portique remplace l'empilage manuel sur une ligne continue.
Les valeurs indexées sont basées sur des observations réelles de production. L’empilement manuel est défini sur 100 comme référence commune. L'empilement automatisé atteint généralement 140 ou plus pour la vitesse de traitement. La qualité de la pile s'améliore car chaque cycle utilise les mêmes coordonnées et pression. Même en termes d'efficacité du travail, la ligne automatisée peut fonctionner avec un seul opérateur au lieu de plusieurs. Cela ne signifie pas que chaque machine fournira ces chiffres, mais ils montrent le type d’écart qu’un système bien intégré peut créer.
Un seul aperçu des performances est utile, mais la tendance au cours d’une équipe est plus importante. L'empilage manuel a tendance à diminuer après la troisième heure, en particulier avec des poids de pièces élevés. Un système automatisé maintient une courbe de production presque plate. Le graphique linéaire ci-dessous compare le nombre de feuilles empilées par heure à la fin de chaque heure au cours d'un quart de travail typique de huit heures.
Le graphique linéaire illustre un modèle familier. La ligne automatisée reste entre 44 et 47 cycles par heure tout au long du quart de travail. La ligne manuelle démarre à 38 cycles mais descend en dessous de 30 après la quatrième heure. La fatigue, les pauses rafraîchissements et la pression pour suivre le rythme contribuent tous à la courbe. Pour une opération en deux équipes, l'écart accumulé atteint environ 80 feuilles par ligne. C'est pourquoi les allégations de débit basées sur des essais courts surestiment souvent les performances manuelles.
La comparaison suivante se concentre sur le temps de cycle moyen par pile. Un cycle plus court donne à la ligne une marge plus large lorsque la production du sèche-linge augmente. Le graphique à barres ci-dessous compare l'empilage manuel, une plate-forme élévatrice, un palettiseur à colonne unique et un empileur à portique sous des dimensions de feuilles similaires.
Les barres verticales indiquent le temps de cycle en secondes par pile. La manipulation manuelle prend environ 45 secondes car l'opérateur doit aligner, décaler et s'arrêter entre les feuilles. Une plate-forme élévatrice réduit ce temps à environ 28 secondes en assistant le mouvement vertical. Les palettiseurs à colonne unique améliorent la valeur à 22 secondes, tandis que les systèmes de type portique atteignent 18 secondes dans des conditions favorables. Le compromis est que les machines plus rapides ont généralement un encombrement plus important et un investissement plus élevé. La sélection du bon système dépend du nombre de secondes qui valent vraiment la peine d'être économisées dans votre coût de production.
Le meilleur système d’empilage n’est pas toujours le plus rapide. Si la ligne fonctionne à vitesse modérée et que l'usine dispose d'un espace au sol limité, une plate-forme élévatrice compacte peut fournir le rendement requis avec un risque d'installation moindre. Si la gamme de produits comprend de grandes planches et des modèles d'empilage complexes, un empileur à portique offre plus de flexibilité. Le graphique radar ci-dessous compare deux options courantes selon cinq critères de sélection : effort d'intégration, capacité de charge utile, flexibilité, efficacité spatiale et coût. Un score plus élevé signifie que l’option est plus facile ou plus forte dans cette dimension.
Le graphique radar révèle pourquoi il n’y a pas de gagnant universel. La plate-forme élévatrice obtient des résultats très élevés en termes d'intégration et de coût, ce qui en fait un choix sûr pour les lignes d'imprégnation existantes. Le gerbeur à portique gagne en capacité de charge utile et en flexibilité, ce qui est important lorsque la taille des panneaux change fréquemment. L'efficacité de l'espace est proche car les deux formats nécessitent une zone de sortie. Concrètement, la décision doit commencer par la gamme de formats de feuilles et la marge disponible. Une fois ces contraintes claires, les comptes règlent généralement rapidement le différend.
Un système d'empilage automatisé peut être prévu dans le cadre d'une nouvelle ligne ou installé ultérieurement sur une ligne existante. Le moyen le plus simple consiste à sélectionner un équipement adapté à la hauteur du convoyeur et aux signaux de commande de votre ligne actuelle. Les unités telles qu'une plate-forme de levage et d'empilage s'adaptent bien après la sortie d'une section de séchage ou de coupe, car elles remplacent la position manuelle de la palette par une course verticale contrôlée. Pour éloigner la pile finie, une plate-forme de convoyeur peut être connectée au contrôleur de ligne. Lorsque la séquence est gérée par un automate, l'empileur devient un autre axe du processus de production plutôt qu'une machine indépendante. Avec moins d’interventions manuelles, l’ensemble de la ligne atteint un rythme plus cohérent.
L’équipement en amont influence la qualité de la pile plus que ce à quoi s’attendent la plupart des acheteurs. Si le tracteur ou l'unité d'alimentation crée même une petite variation de vitesse, les bords de la pile ne resteront pas alignés. La conception du convoyeur d'alimentation, la longueur de coupe et la zone de préhension doivent tous être discutés avec le fournisseur d'équipement. Vous pouvez consulter une discussion détaillée sur la manière dont les unités de traction affectent l'efficacité globale dans notre analyse de l'efficacité du tracteur . La même logique s'applique à plate-forme de convoyeur qui emporte la pile finie. Un ensemble de composants bien assortis est ce qui différencie une ligne rapide d’une ligne fluide.
Un système d'empilage automatisé est un investissement logique lorsque la manutention manuelle limite la capacité d'une ligne de production. Commencez par mesurer le temps de cycle actuel, la qualité de la pile et le coût de l'opérateur. Comparez ensuite les types et les données de performances abordés dans ce guide. L'équipement doit être sélectionné en fonction des dimensions réelles des panneaux, de l'espace au sol disponible et de l'architecture de contrôle de votre ligne. Lorsque ces points sont alignés, l'automatisation est rentabilisée grâce à un débit plus élevé, un meilleur alignement des piles et une pression de travail moindre.
Contactez-nous
Produits recommandés
Entrons
Touche
Yitong Environmental Technology (Nantong) Co., Ltd est un fabricant spécialisé dans les équipements d'imprégnation.
Contactez-nous
Phone: +86-19555016088
Email: [email protected]
Add:Au sud de Haiyan Road, à l'ouest de Nanhai Road, zone de démonstration de développement conjoint du fleuve Yangtze et de la mer de la baie de Tongzhou, Jiangsu, Chine